Se for deg et transportbånd som frakter kobbermalm med 400 tonn i timen. Beltet har gått i to år, men skjøten i krysset mellom to seksjoner begynner å flasse. I løpet av timer rives båndet fullstendig og hele transportbåndet stopper. Et reparasjonsmannskap må fjerne den skadede delen og skjøte beltet på nytt under tidspress. Mesteparten av denne risikoen ble satt måneder tidligere, da den forrige spleisen ble vulkanisert.
Den samme logikken gjelder for ethvert transportørsystem: skjøten er det svakeste leddet, og vulkanisering er prosessen som bestemmer hvor svak den vil være. Varm vulkanisering skaper en kontinuerlig, herdet gummibinding mellom båndendene. Det er standardmetoden for kraftige belter fordi den gir høyest leddstyrke og lengst levetid. Pålitelig vulkanisering er imidlertid ikke bare et spørsmål om å følge generiske instruksjoner. Det avhenger av å kontrollere temperatur, trykk og tid med en riktig tilpasset vulkaniseringspresse.
Hva er transportbåndvulkanisering?
Vulkanisering er en kjemisk prosess som forvandler rågummi til et herdet, elastisk materiale ved å legge til tverrbindinger mellom polymerkjeder. Denne reaksjonen skjer under varme og trykk. Ved skjøting av transportbånd prepareres de to båndendene ved å fjerne gummilag og bygge en trinnvis overlapping. Det eksponerte stoffet og gummien blir deretter belagt med et bindemiddel, og skjøten plasseres inne i en vulkaniseringspresse som påfører en beregnet mengde varme og trykk i en spesifisert tid. Resultatet er en kontinuerlig, sømløs skjøt som tåler den samme spenningen og bøyningsbelastningen som resten av beltet.
Begrepet brukes også om reparasjoner av transportbånd. Et skadet deksel kan repareres med en lapp herdet med en bærbar eller permanent vulkanisator. I begge tilfeller forblir det underliggende prinsippet: varme pluss trykk pluss tid er lik en herdet, sammenhengende binding.
Hvordan vulkaniseringsprosessen fungerer
Selv om beltetyper og skjøtedesign varierer, er grunnsekvensen konsistent. Følgende trinn er vanlige i varmevulkaniseringsoperasjoner.
- Preparat. Operatøren markerer skjøteområdet, kutter den skadede delen og kutter belteendene til en avsmalning. Hvert stofflag holdes rent og fritt for støv, olje eller fuktighet.
- Påføring av bindematerialer. Et lag av uvulkanisert skjøtegummi eller sement legges over de preparerte overflatene. Dette laget vil smelte sammen med båndlagene under herding.
- Oppretting og fastspenning. Belteendene er justert i pressen. Trykkstenger, vanligvis med silikon- eller gummiputer, fordeler klemkraften over hele skjøtebredden.
- Påføring av varme og trykk. Elektriske varmeplater hever skjøten til anbefalt vulkaniseringstemperatur. Hydraulisk trykk presser platene sammen for å lukke hulrom og drive ut innestengt luft.
- Herding og avkjøling. Etter at holdetiden er fullført, reduseres pressetemperaturen mens trykket forblir. Når beltet er avkjølt til et sikkert nivå, åpnes pressen og skjøten inspiseres.
Hvert trinn har en direkte effekt på den endelige fugekvaliteten. En skitten overflate kan forårsake en sone med lav binding; en feiljustert skjøt kan svekke stoffet; og utilstrekkelig trykk kan etterlate luftlommer som vokser til bobler under belastning.
Nøkkelparametere som bestemmer skjøtekvaliteten
De vanligste evalueringspunktene er temperatur, trykk og herdetid. Alle tre må stilles inn i henhold til beltetype og skjøtedesign. Tabellen nedenfor gir et generelt utvalg for standard gummitransportbånd.
| Parameter | Typisk rekkevidde | Hvorfor det betyr noe |
|---|---|---|
| Herdetemperatur | 130–150 °C | For lave blader gummi underherdet; for høyt kan svi dekselet eller svekke stofflagene. |
| Press | 0,5–1,2 MPa | Driver ut luft og komprimerer skjøten. Lavt trykk forårsaker porøsitet og redusert bindingsstyrke. |
| Hold tid | 10–40 minutter | Må passe til skjøtetykkelsen. Underherding fører til tidlig peeling; overherding kan bryte ned gummi. |
| Ensartet temperatur | ±5 °C over platen | Hot spots skaper ujevn herde- og stresskonsentrasjoner som fører til skjøtefeil. |
Disse tallene er ikke en erstatning for en beltespesifikk anbefaling. Belteprodusenten eller skjøteleverandøren vil oppgi eksakte verdier for den aktuelle kadaver, deksel og skjøtemønster. Utstyret må kunne opprettholde disse verdiene uten å drive. En vulkaniseringspresse med presise termostater og et stabilt hydraulikksystem er derfor en praktisk investering for ethvert vedlikeholdsverksted.
Vulkanisering vs. mekaniske festemidler
I mange år har operatørene diskutert om de skal bruke en vulkanisert skjøt eller en mekanisk feste for beltesammenføyning. Avgjørelsen kommer vanligvis ned til søknadskrav, nedetidsbudsjett og beltetilstand.
- Styrke: Vulkaniserte skjøter oppnår typisk 80–100 % av beltets nominelle strekkfasthet. Mekaniske festemidler er generelt begrenset til en lavere prosentandel, noe som betyr at et belte med høyere spenning kanskje ikke er egnet for festemidler.
- Holdbarhet: En herdet skjøt skaper en jevn, sammenhengende overflate som motstår dekkslitasje og beskytter skrotten. Mekaniske festemidler er sårbare for vibrasjoner, støt og slitende materiale som passerer over dem.
- Belterengjøring og -skraping: Glatte vulkaniserte skjøter lar belteskrapere og rengjøringsmidler arbeide kontinuerlig uten avbrudd. Festemidler kan skade skrapebladene eller sette seg fast med tilbakeføring.
- Nedetid: Varmvulkanisering tar lengre tid enn å bolte en mekanisk feste. Men hvis utstyret og verktøyet er klart, kan en godt planlagt vulkanisering fullføres innenfor et enkelt vedlikeholdsvindu.
- Reparasjonsbegrensninger: Noen belter, spesielt tynne eller lavt rangerte belter, tåler kanskje ikke vulkaniserende varme. Mekaniske festemidler kan være det eneste alternativet i slike tilfeller.
For de fleste høytonnasje- eller langdistansetransportører er vulkanisering fortsatt den foretrukne metoden. Den første nedetiden oppveies av færre reparasjoner, mindre søl og lengre båndlevetid.
Velge riktig vulkaniseringsutstyr
Hvilket vulkaniseringsutstyr trenger egentlig et vedlikeholdsverksted? I hjertet av verktøyet er en vulkaniseringspresse som kan levere jevn varme og jevnt trykk over skjøtebredden. Flere funksjoner er viktige når du velger en.
For det første må plateoverflaten være stor nok for båndbredden. En plate som er for kort tvinger operatøren til å herde skjøten i seksjoner, noe som øker sjansen for en svak søm. For det andre bør temperaturkontrollen være nøyaktig og repeterbar. Hvis kontrollsystemet lar temperaturen overskride med mer enn noen få grader i løpet av holdetiden, kan gummien overherde nær varmeelementene. For det tredje bør trykksystemet være stabilt. Mange presser bruker hydrauliske sylindre for å skyve platene sammen; trykkmåleren skal vise en stabil verdi gjennom hele herdesyklusen.
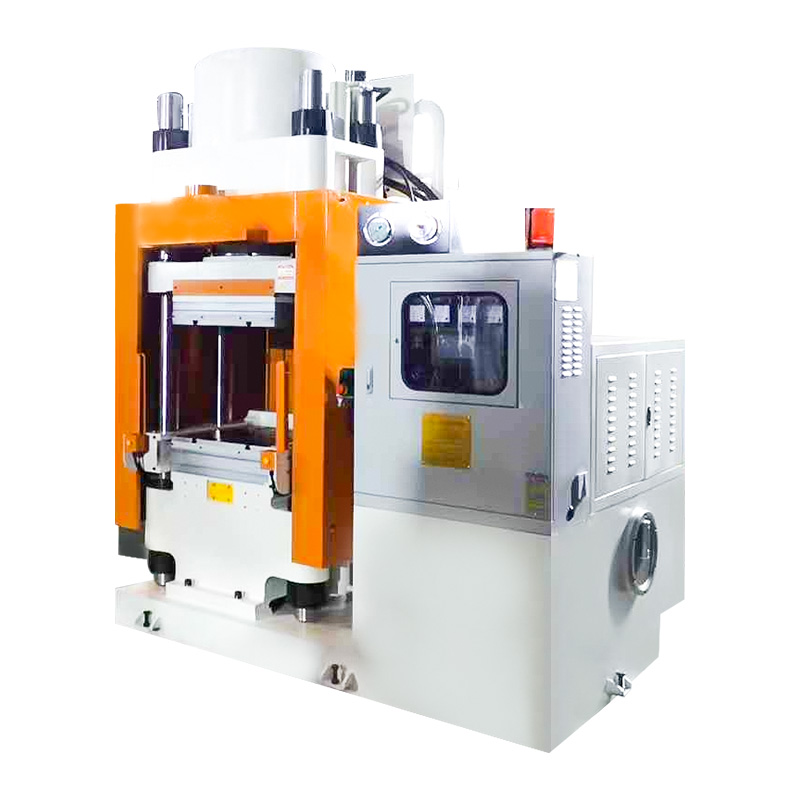
I mange små verksteder og produksjonsmiljøer er en flerbruksplatevulkaniseringspresse et praktisk valg. Den kan brukes til skjøting av transportbånd så vel som til andre gummistøpings- og herdeoppgaver. Den samme pressen som herder en belteskjøt kan også produsere gummipakninger, pakninger og slitesterke deler. Denne allsidigheten gir vedlikeholdsavdelingen en annen bruk for en allerede viktig ressurs.
 Multi-Purpose Plate Vulkanisering Press for belteskjøting og gummistøping Denne allsidige pressen håndterer skjøting av transportbånd og andre gummiherdingsoppgaver, og tilbyr automatiserte kontroller for effektiv produksjon. Den passer til små butikker som søker en slitesterk maskin med høy presisjon for tetninger, pakninger og slitedeler. Se produkt →
Før du velger en modell, se gjennom pressens tonnasje og platedimensjoner. Bekreft også oppvarmingstid, temperaturensartethet og tilgjengeligheten av digitale kontroller. Pressen skal være i stand til å holde settpunktet for hele herdesyklusen uten manuell justering. Hvis du trenger å vurdere ulike typer, kjøpsguide for platevulkaniseringspresse kan hjelpe deg med å sammenligne spesifikasjoner og størrelsesalternativer.
Vanlige feil ved vulkanisering av transportbånd
Selv med godt utstyr kan operatører skape defekter i skjøten. Følgende feil finnes ofte ved feltreparasjoner.
- Ufullstendig overflatebehandling. Fett, gummistøv eller fuktighet på lagene hindrer god vedheft.
- Utilstrekkelig trykk. Luft blir liggende mellom lagene og danner senere blemmer eller delaminering.
- Feil holdetid. Operatøren forkorter herden for å fullføre jobben raskere, men gummien når aldri full tverrbindingstetthet.
- Ujevn oppvarming. Dette skjer når platen har en skadet varmespiral, eller når båndtykkelsen varierer over skjøten.
- Hopp over avkjølingsstadiet. Fjerning av trykk mens beltet fortsatt er varmt kan forårsake porøsitet i skjøten.
Et av de mest oversett problemene er tilstanden til trykkputen mellom stempelet og beltet. En slitt eller hard silikonpute gir ujevn kompresjon. Å bytte disse putene etter en tidsplan er billig sammenlignet med kostnadene for en mislykket skjøt klokken 02.00.
Inspeksjon og ettervern
Når skjøten er avkjølt, skal gummien virke glatt og litt forsenket i forhold til beltedekselet. Et lite lett trykk med en trehammer kan avsløre hule områder. Eventuelle synlige bobler, løft eller myke flekker betyr at skjøten er mistenkelig og bør kuttes ut og gjøres om. Etter at beltet er i bruk igjen, bør skjøten inspiseres med jevne mellomrom de første ukene, deretter sjeldnere ettersom beltet setter seg.
Riktig vulkaniserte skjøter kan i noen tilfeller overgå selve beltet, men bare hvis parametrene ble respektert og utstyret holdt dem nøyaktig. Det er derfor å velge en pålitelig vulkaniseringspresse ikke er en valgfri luksus. Det er en direkte faktor i vedlikeholdskostnadene og oppetiden for hele transportbåndet.
Konklusjonen er enkel: Vulkanisering av transportbånd er en kontrollert varme/trykk-kjemisk reaksjon. Kvaliteten på leddet er ikke et mysterium - det er et direkte resultat av forberedelse, parametere og utstyr. Med godt utførelse, riktig skjøtemasse og en presse som holder nøyaktig trykk og temperatur, kan et transportbånd fortsette å kjøre i årevis uten skjøterelatert feil.