Søk etter en hydraulisk myntpresse og det er nesten alltid en veldig spesifikk jobb bak den. Noen trenger å reprodusere fint relieff på metall, en mynt, en medalje, et merke, en elektrisk kontakt, en sintret komponent, og de trenger inntrykket til å se likt ut på den første delen og på den titusendel.
Vi bygger hydrauliske presser for et levebrød hos Ningbo Delidong Machinery Technology, så vi bruker mesteparten av tiden vår på spørsmålene som ligger under den jobben: hvor jevnt belastningen fordeler seg over platen, hvor presist trykket gjentas, hvor sakte stempelet skal presses, og hvor lenge pressen skal holde før den slipper taket. Disse fire tingene avgjør om en myntjobb blir skarp eller myk.
Det som følger er ikke et salgsargument. Behandle det som en sjekkliste du kan ta med til enhver maskinbygger, inkludert oss.
Hva en hydraulisk myntpresse faktisk gjør
En hydraulisk myntepresse er en hydraulisk presse konfigurert for mynting, som er en kaldformingsoperasjon med lukket form. Et forberedt emne presses mellom en dyse og en stanse inntil metallet flyter plastisk inn i de fineste detaljene på dyseflaten. Det som kommer ut er en del med hevet relieff, skarpe kanter og en overflate som følger terningen nesten punkt for punkt.
Det viktige ordet er "hold". En mekanisk slagpresse leverer sin energi i en veldig kort impuls, noe som er utmerket for høyt volumsirkulasjonsmynt og hardt mot dyser. En hydraulisk presse bygger kraft fra oljetrykk i stedet, slik at den når full tonnasje på praktisk talt ethvert punkt i slaget og kan deretter bli der så lenge materialet trenger. Den dwellingen er det som lar metall krype inn i de siste mikronene av relieff, og det er hovedårsaken til at store medaljer, prøvemynter, dysehobbing og presisjonspregede deler fortsatt lages på hydrauliske maskiner.
Hva skiller en myntpresse fra en universalpresse
- Rammestivhet. En fire-søylet ramme er det vanlige valget, fordi lasten må forbli jevnt fordelt over hele formflaten.
- Parallellisme. Flatheten til bolster og plate under full belastning betyr mye mer enn et stort bord.
- Trykkkontroll. Repeterbar tonnasje innenfor omtrent én prosent, ikke bare "høy tonnasje".
- En langsom, kontrollert klem. Ramhastighet ved kontakt måles i millimeter per sekund, ikke meter per sekund.
- Et dyseområde bygget for dysesett. Herdede holdere, minimal bevegelse og ingen synlig flex under belastning.
Få de fem riktig, og prosessen er bemerkelsesverdig stabil. Få dem feil og ingen ekstra tonnasje vil redde delen.
Hvordan en myntsyklus går, trinn for trinn
Fra utsiden av vakten ser en myntsyklus ut som om væren går ned og kommer opp igjen. Innvendig er det en sekvens av avgjørelser, og å forhaste en av dem dukker opp på den ferdige delen.
Blank forberedelse
Emnet eller planchetten glødes, rengjøres, avfettes og kontrolleres for vekt, diameter og tykkelse. Arbeidsherdede emner vil ikke fylle dyp lettelse, uansett hva pressen gjør. Hvis emnevekten driver, flyter ferdig tykkelse med seg.
Die lasting og justering
Dysesettet går inn i holderen og parallelliteten kontrolleres med måleskiver. En forskyvning på noen hundredeler av en millimeter viser seg som skjev relieff og ujevn matrisslitasje lenge før den viser seg som en utrangert del.
Lukkehøyde og slaginnstilling
Bunnposisjonen settes på et myk innstillingsemne, lukkes sakte og inspiseres deretter. Punchen skal aldri bunne metall til metall; inntrykksdybden, ikke et hardt stopp, definerer den ferdige delen.
Tilnærming
Stemplet synker raskt under det meste av slaget og går deretter over til en langsom tilnærming like før kontakt. Den myke berøringen forhindrer dysekanten fra sjokkbelastning, som er en av de rolige morderne innen myntverktøy.
Klem
Full tonnasje påføres gradvis. Metall begynner å strømme under de høyeste punktene på dysen og sprer seg deretter utover til detaljen fylles, og arbeider fra midten av inntrykket mot kanten.
Dvel
Trykket holdes, vanligvis ett til fem sekunder og noen ganger lenger på store medaljer. Det er her den siste detaljen fylles og hvor elastisk gjenoppretting får jobbe mot dysen i stedet for mot den ferdige delen.
Dekompresjon og utstøting
Trykket slippes gradvis, stempelet trekkes tilbake og delen skytes ut. En langsom frigjøring beskytter terningen, forhindrer å feste seg og unngår å rive relieffet som nettopp ble dannet.
Mynting, stempling og preging: Tre jobber, tre kraftkurver
Folk bruker disse ordene om hverandre, og lurer så på hvorfor en presse som er kjøpt for en jobb sliter med en annen. Forskjellen er ikke tonnasjenummeret på merkeskiltet. Det er formen på kraftkurven og det som skjer i bunnen av slaget.
| Faktor | Hydraulisk myntpresse | Mekanisk streikepresse | Hydraulisk pregepresse |
|---|---|---|---|
| Tving levering | Sakte klem, trykket holdes i bunnen | Skarp impuls fra sveiv eller knokeledd | Sakte klem, ofte mot en myk bakside |
| Tonnasje gjennom slaget | Full tonnasje på nesten hvilket som helst tidspunkt | Toppkraft bare nær bunnen | Full tonnasje, justerbar i trinn |
| Syklushastighet | Sekunder per del | Flere deler per sekund mulig | Sekunder per del |
| Dvel capability | 1 til 5 sekunder eller mer | I hovedsak ingen | 1 til 10 sekunder |
| Effekt på dies | Skånsom, gradvis lasting | Høy sjokkbelastning, raskere matrisslitasje | Mild, lavt sjokk |
| Passer best til | Store mynter, medaljer, prøvebiter, dysehobbing, kontakter, dimensjonering av sintrede deler | Høyvolumssirkulasjonsmynt | Merker, dekorative paneler, teksturert ark |
| Utdatakarakter | Lavt til middels volum, høy detalj | Høyt volum, moderate detaljer | Lavt volum, dekorative detaljer |
Tonnasje og press: tallene som avgjør jobben
Tonnasje er aritmetikk, ikke intuisjon. Et nyttig førstegangsestimat er dette: nødvendig kraft er lik enhetstrykk multiplisert med det projiserte arealet av avtrykket. Enhetstrykk avhenger av metallet, avlastningsdybden og hvor mye emnet som allerede er bearbeidet.
Veiledende enhetstrykk kun for førstegangsestimater. Dyp relieff, tynne emner, herdet materiale og stramme radier presser figuren oppover.
To vaner sparer ekte penger her. Den første er margin: legg til 20 til 30 prosent over det beregnede tallet, fordi en presse som kjører i taket ikke har plass igjen til en hardere gruppe emner eller en litt dypere dyse. Det andre er respekt for verktøyet. Trykk som terningen aldri ble designet for, kunngjør seg ikke høflig, den sliter enten ut terningen tidlig eller knekker den direkte, og en myntingsform er sjelden billig å erstatte.
Det hjelper også å huske at nummeret på navneskiltet beskriver pressen, ikke jobben. En stiv 300-tonns presse med god parallellitet vil ofte mynte ut en sliten 500-tonns maskin, fordi kraften faktisk når dyseflaten i stedet for å bøye rammen først.
Ram Speed, Dvel and Dekompresjon: Innstillingene ingen krangler om før en del mislykkes
Tre innstillinger gjør det meste av det usynlige arbeidet i en myntsyklus. De er også de tre som oftest står som standard.
Tilnærming and contact
En rask nedstigning etterfulgt av en langsom tilnærming er ikke en gimmick. Det forkorter syklusen uten å la stansen treffe blankt i fart. Støt ved kontakt deformerer dysekanten litt, og en dysekant som deformeres litt gjentar denne feilen på hver del som følger.
Klem speed
Typisk 1 til 20 mm/s. Hardere metaller, dypere relieff og større diametre taler alle for den tregere enden. Raskere klemming kan fange metallet før det rekker å strømme inn i de små radiene.
Dvel
Ett til fem sekunder er vanlig, lengre for veldig store medaljer. Dwell lar materialet krype inn i de siste mikrometer detaljene og lar elastisk gjenoppretting skje mens delen fortsatt er under belastning.
Decompression
Å slippe trykket gradvis forhindrer at delen smekker bort fra dysens overflate og beskytter dysen mot en plutselig omvendt belastning. Det er spesielt viktig på tynne, brede partier.
Repeterbarhet
En presse som produserer 180 tonn mandag og 200 tonn fredag er ikke en myntpresse. Lagrede oppskrifter med trykk, posisjon, hastighet og hvile gir operatøren et repeterbart utgangspunkt hvert skift.
Die-oppsett: Hvor de fleste myntproblemer er født
Når en myntjobb ikke vil løpe rent, er pressen vanligvis den siste mistenkte, og formoppsettet er vanligvis det første. Seks sjekker dekker det meste.
Parallellisme
Kontroller dysen som er satt mot bolsteret med indikatorer, og korriger deretter med shims. Ujevn høyde betyr ujevn avlastning og en terning som slites på den ene siden.
Lukkehøyde
Sett på en myk innstillingsblank og inspiser avtrykket. Still aldri inn stengehøyde ved å la stansen og formen berøre hverandre.
Klemming
Dyseholderen må holde dysesettet stivt. Enhver bevegelse i holderen blir til blits, grader og inkonsekvent avlastningsdybde.
Smøring
En lett, konsistent smørefilm hjelper metallflyten og hjelper til med å frigjøre. For mye og terningen kan ikke gripe overflaten; for lite og delen galler.
Krage og blank kontroll
Der det brukes en krage kontrollerer den kanten av emnet og hindrer felgen i å spre seg. Toleranse for blank diameter betyr like mye som formkvaliteten.
Dø tilstand
En polert form trykker rent. En enkelt burr eller chip i formflaten gjengis trofast på hver enkelt del til noen ser på terningen i stedet for pressen.
Materialer: Hva flyter, hva som kjemper tilbake
Hvert metall mynter annerledes, og forskjellene er praktiske snarere enn akademiske. De bestemmer tonnasjen din, oppholdet ditt, hvor ofte du gløder og hvor nøye du polerer terningen.
Gull and silver
Myk, flyt vakkert, og mynter godt ved moderat tonnasje. Utfordringen er overflatekvalitet og gnaging, og det er grunnen til at bevisarbeid avhenger av en høyglanspolert dyse og disiplinert smøring i stedet for råkraft.
Kobber, messing and bronze
Arbeidsherd raskt. De kan trenge et utglødningstrinn mellom operasjonene, og enhetstrykket er merkbart høyere enn for edle metaller av samme størrelse.
Aluminium og dets legeringer
Lett å mynte og tilgivende på tonnasje, noe som gjør dem populære for tokens, medaljer og salgsfremmende brikker. Skarpe detaljer er oppnåelig uten å presse pressen hardt.
Nikkel og cupronickel
Stivere enn kobber og hardere på dies. Avlastningsdybden bør planlegges konservativt og vedlikeholdsintervallene for matrisen forkortes.
Stål, rustfritt og titan
Kraftig enhetstrykk og langsomme pressehastigheter. Der delene er store eller legeringen er sta, blir varm eller varm mynting med oppvarmede plater den fornuftige veien.
Sintrede og pulvermetalliske preformer
Mynting brukes til å dimensjonere og fortette sintrede deler til endelig toleranse, og forbedre overflatefinish og dimensjonskonsistens i et enkelt slag.
Kaldforming uten varme er ryggraden i alt dette, og det er en teknologi vi jobber med hver dag i et annet hjørne av butikken. Den samme kaldformingslogikken går gjennom utstyr vi bygger for andre industrier, for eksempel våre kaldpresseformingsmaskiner, som pressfriksjonsmateriale forformes til form ved romtemperatur:
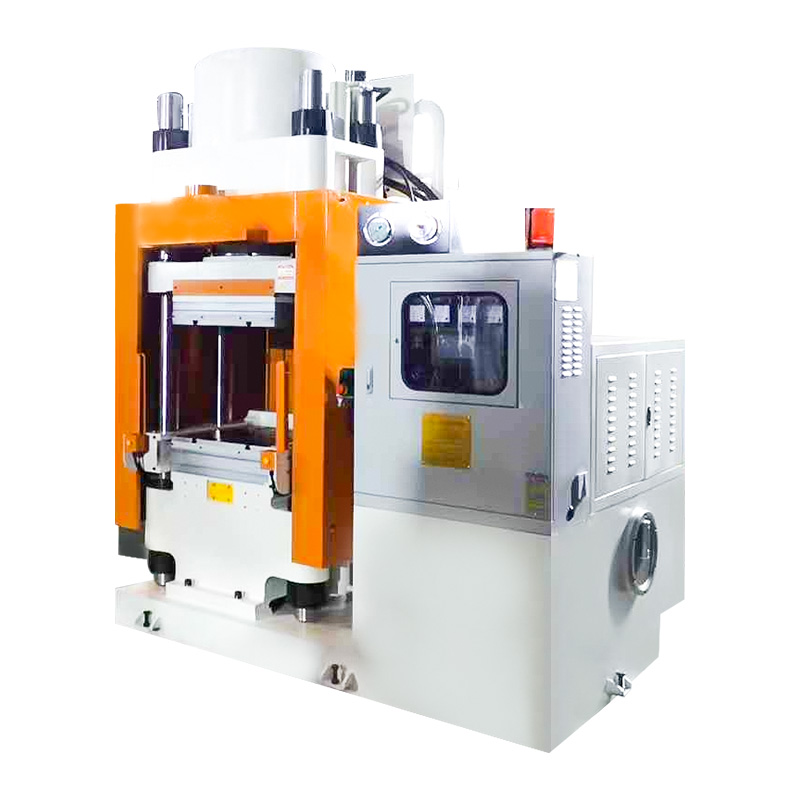 Kaldpresseformingsmaskin for bremseklosser Hydraulisk kaldpress forhåndskonsoliderer løst friksjonsmateriale nær omgivelsestemperatur før varmpressherding, og hjelper til med jevn tetthet og kontrollert trykk. Se produkt →
Ulikt materiale, samme tekniske spørsmål om parallellitet, repeterbarhet og hvor forsiktig lasten kommer.
Hvor hydrauliske myntpresser tjener penger
Hydraulisk mynting konkurrerer ikke med alle pregelinjer i verden. Den vinner i et bestemt sett med jobber, og den vinner dem klart.
Store minnemynter og bevis
Der relieffet er dypt og diameteren er sjenerøs, gjør den langsomme klemmen og dvelen det et skarpt slag ikke kan: fylle detaljer helt ut til kanten uten å sprekke terningen.
Medaljer, priser og presentasjonsstykker
Portretter og fine bokstaver er akkurat den typen detaljer som en hydraulisk presse gjengir mest trofast, del etter del, uten retusjering.
Dø hobbing
Et herdet nav presses sakte inn i et dyseemne med svært høy tonnasje med lang opphold, og senker avtrykket ned i stålet. Dette er en av de eldste og mest krevende hydrauliske myntingsapplikasjonene.
Elektriske kontakter og presisjonspregede deler
Kontaktnagler, strips og små pregede komponenter drar nytte av repeterbar tonnasje og en kontrollert bunnposisjon, som er lettere å holde på en hydraulisk presse enn på en mekanisk.
Dimensjonering av sintrede deler
Pulvermetallkomponenter er laget til endelig tykkelse og finish, og lukker toleransevinduer som sintring alene ikke kan nå.
Smykker, hollowware, merker og urdeler
Små, detaljerte og ofte lavt volum, disse jobbene belønner en presse som kan lagre en oppskrift og gjenta den nøyaktig neste måned når bestillingen kommer tilbake.
Hydraulisk eller elektrisk drift? To ærlige synspunkter
Dette er argumentet som kommer opp i hvert innkjøpsmøte, og begge sider har reelle poeng.
Etui for hydraulikk
Full tonnasje når som helst i slaget, ekte opphold under trykk, naturlig overbelastningsbeskyttelse og en kraftkurve som er snill mot å lage terninger. Tonnasjen kan justeres fra kontrollpanelet uten å endre maskinvare, og kostnaden per tonn kraft er fortsatt vanskelig å slå ved høye kapasiteter. For dyp avlastning, store diametre og dysehobbing er det fortsatt det praktiske svaret.
Saken mot det
Langsommere sykluser, hydraulikkolje å vedlikeholde, mer varme å håndtere og mer energi brukt per del enn en velinnstilt servoelektrisk drift. Motargumentet er at moderne variable pumper, servohydrauliske enheter og akkumulatorsystemer lukker mye av dette gapet, og på en myntjobb er den begrensende faktoren vanligvis delkvalitet snarere enn syklustid. Hvis volumene dine måles i slag per sekund, er en mekanisk presse det rette verktøyet, og ingen bør late som noe annet.
Det ærlige svaret er at drivvalget skal følge delen, ikke brosjyren. Det er den samme avveiningen vi går gjennom med kunder på våre søsterpressplattformer, og vi skrev det opp i en praktisk sammenligning av hydrauliske og elektriske pressdrev for alle som veier de to.
For en dypere titt på hvordan de to drivsystemene oppfører seg på et ekte produksjonsgulv, se denne oversikten over hydrauliske og elektriske pressdrev , som dekker de samme kraft-kurve-spørsmålene fra en annen applikasjon.
Spesifisere en myntpresse: En tipunkts sjekkliste
Ta med disse ti svarene til enhver leverandør og samtalen blir kortere og mye mer nyttig.
- Selve delen. Diameter, tykkelse, materiale, relieffdybde og toleransen som faktisk betyr noe.
- Projisert område av inntrykket. Ikke det tomme området, området under belastning.
- Enhetstrykk og total tonnasje. Beregn det, og legg til 20 til 30 prosent margin.
- Rammetype og stivhet. Fire-søyle for de fleste myntearbeid, med oppgitt nedbøyningsgrense under full belastning.
- Bordstørrelse, dagslys og slag. Størrelse rundt stansesettet og håndteringen du planlegger å legge til senere.
- Ramhastighetskontroll. Bekreft at tilnærmings-, klem- og returhastigheter kan justeres separat.
- Dvel capability. Pressen må holde fullt trykk, ikke bare nå den.
- Trykkrepeterbarhet og oppskrifter. Spør hvordan tonnasjen måles og hvor konsekvent den gjentar skift til skift.
- Utkast og automatisering. Utkastingskraft, fjerning av deler og om du ønsker automatisk dyseoverføring eller lasting.
- Sikkerhet, service og reservedeler. Beskyttere og låser til standardene du må oppfylle, pluss et realistisk svar på reservedeler og støtte.
En leverandør som ikke kan svare på punkt tre og åtte med tall, forteller deg noe nyttig.
Holde en myntpress nøyaktig
Nøyaktighet i coining er for det meste vedlikehold, gjort stille og etter planen.
Rutinekontroller
- Oljenivå, oljefarge og filterindikatorer
- Oljetemperaturen holdes i et stabilt arbeidsbånd, omtrent 30 til 55 °C
- Renslighet av oljen, til ISO-koden byggherren spesifiserer
- Synlige lekkasjer rundt sylinder, ventiler og beslag
- Uvanlig støy eller vibrasjon fra pumpegruppen
- Bolster- og platens renhet før hvert dyseskift
- Funksjonstest av verner, forriglinger og tohåndskontroll
Når delen går feil
- Detalj fylles ikke: sjekk tonnasje, dwell, emnehardhet og smøring før du legger skylden på dysen
- Blink eller grader: stengehøyde, parallellitet og kragetilstand
- Tonnasjedrift mellom skiftene: oljetemperatur, ventilslitasje, trykksensorkalibrering
- Deler som fester seg: slippmiddel, dekompresjonsinnstilling, formpolering
- Avlastning ujevn side til side: sjekk parallellitet og mellomlegg på nytt
- Gradvis tap av skarphet: formslitasje, ikke pressslitasje, i de fleste tilfeller
De fleste av disse symptomene ser ut som trykkfeil og viser seg å være prosess- eller verktøyfeil. Vi ser det samme mønsteret på andre pressetyper også, og samlet de vanlige i denne guiden til problemer med kaldpressformingsmaskiner og hvordan du kan forhindre dem .
Utsikten fra en pressebygger
Vi er ikke en myntutstyrsspesialist. Vi bygger fire-kolonne hydrauliske presser med programmerbart trykk, temperatur og tid, brukt til gummivulkanisering, silikoninjeksjon og friksjonsmaterialeforming. Det arbeidet har lært oss et par ting som gjelder direkte for mynting.
Alt starter med hvor jevnt belastningen fordeler seg over platen. En press som bøyer seg under belastning leverer ikke tonnasjen måleren antyder, og ingen kontrollalgoritme fikser en ramme som bøyer seg. For det andre er repeterbarhet: en operatør skal kunne lagre en oppskrift og få samme resultat neste måned. For det tredje er kontroll over hele syklusen, ikke bare toppen, som betyr separat justerbar tilnærming, klem, dvel og slipp.
De to plattformene nedenfor illustrerer hvordan den tenkningen brukes i praksis. Den første ble designet spesielt rundt jevn trykkfordeling over hele formflaten:
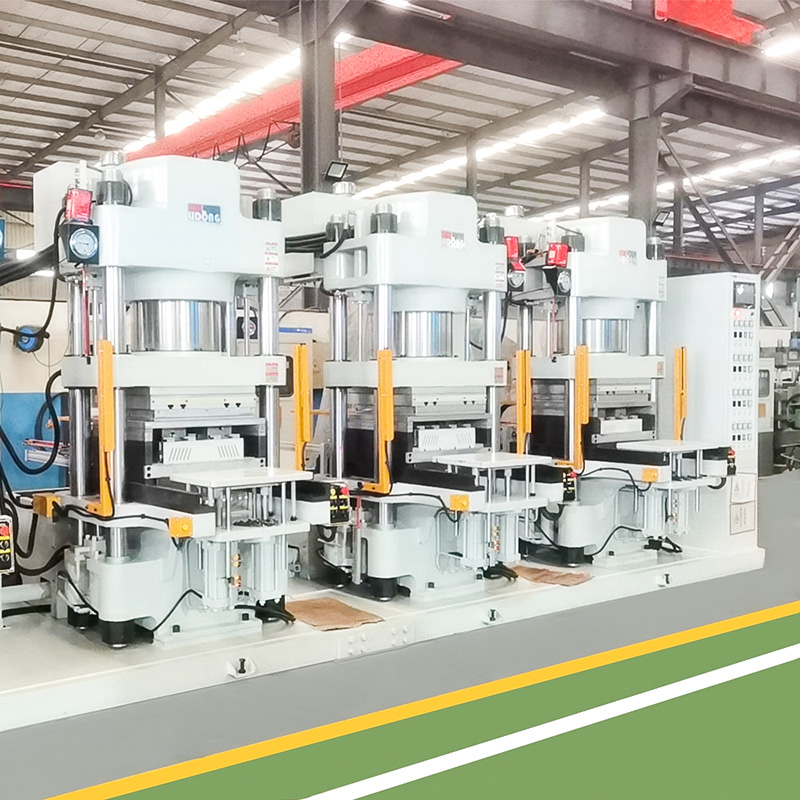 Equal Pressure Brake Pad Press Machine Tilpasset presse med optimert trykkforhold og flytende oljesylinder for konsistent hulromstrykk i høyvolums bremseklossproduksjon. Se produkt →
Den andre er en oppvarmet platepresse der trykk, temperatur og tid holdes innenfor en lagret oppskrift, som er den samme disiplinen som en mynningssyklus trenger når varmforming er involvert:
 Tilpasset platevulkaniseringspresse for gummiprodukter Automatisert oppvarmet platevulkaniseringspresse for gummiartikler, med justerbart trykk og kontrollert 100–250°C temperatur for å støtte effektiv produksjon. Se produkt →
Hvis du spesifiserer en myntpresse, er disse spørsmålene verdt å stille enhver byggherre, inkludert oss.
Ofte stilte spørsmål
Hva er forskjellen mellom å mynte og slå?
Begge er kaldformingsoperasjoner med lukket form, så metallurgien er lik. Forskjellen er kraftkurven. Striking bruker en skarp mekanisk impuls, som er rask og hard på dies. Mynting på en hydraulisk presse bruker en langsom klem etterfulgt av en pause under trykk, som fyller finavlastningen mer skånsomt og mer konsekvent.
Hvor mye tonnasje trenger en hydraulisk myntpresse?
Beregn enhetstrykk multiplisert med det projiserte området av avtrykket, og legg til 20 til 30 prosent margin. En liten sølvmedalje trenger kanskje bare 100 til 200 tonn, et stort minnesmerke i bronse kan trenge 800 tonn eller mer, og hobbing kan gå opp i tusenvis av tonn.
Kan en hydraulisk myntpresse produsere sirkulasjonsmynter i høy hastighet?
Det kan produsere dem, men ikke ved minthastigheter. Høyvolumssirkulasjonsmynter blir vanligvis slått på mekaniske presser som kjører flere slag per sekund. Hydrauliske presser passer til minnesmerker, prøvetrykk, medaljer, dysehobbing og presisjonspregede deler, der detaljer og repeterbarhet betyr mer enn syklustid.
Hvorfor er dvaletid så viktig i mynting?
Metall fortsetter å krype inn i fine detaljer mens trykket holdes. Uten dvel kan den ytre detaljen i inntrykket komme myk ut, spesielt på store deler. Dwell lar også elastisk gjenoppretting skje mens delen fortsatt er under belastning, slik at formen kontrollerer de endelige dimensjonene.
Kan en hydraulisk presse brukes til dysehobbing?
Ja, og det er en av de klassiske applikasjonene. Et herdet nav presses sakte inn i et dyseemne med svært høy tonnasje med lang opphold, slik at inntrykket synker gradvis ned i stålet i stedet for å bli hamret inn i det.
Er en fire-søylet ramme virkelig nødvendig?
For de fleste myntearbeid er det det tryggere valget, fordi fire søyler fordeler belastningen jevnt og holder platene parallelle under trykk. C-rammepresser kan fungere for små jobber med lav tonnasje, men parallellitet blir vanskeligere å holde når tonnasjen øker.
Hvor ofte bør hydraulikkoljen skiftes?
Følg oljeanalyse i stedet for en fast kalender. De fleste butikker bytter olje årlig eller i henhold til byggherrens tidsplan, bytter filtre oftere og holder oljetemperaturen i et stabilt bånd på omtrent 30 til 55 °C. Ren, stabil olje er en av de billigste måtene å beskytte trykkrepeterbarhet på.