En pulvermetallurgisk pressemaskin er den stillegående arbeidshesten bak utallige presisjonskomponenter. Fra kobberbaserte bremseklosser til strukturelle foringer, gir og sintrede lagre, gjør disse pressene løst metallpulver til en formet, håndterbar kompakt som senere blir en sterk ferdig del. Hvis du jobber med friksjonsmaterialer, bilforsyning eller industriell produksjon, er det ikke bare teknisk trivia å forstå hvordan en pulvermetallurgipressemaskin fungerer. Det påvirker direkte verktøykostnadene, syklustidene, skraphastigheten og konsistensen til hver del du sender.
Denne veiledningen går gjennom arbeidsprinsippet, pressetyper, verktøy, spesifikasjoner og praktiske utvalgskriterier for pulverkomprimeringsutstyr. Den kobler også teknologien til ekte produksjonsmiljøer, inkludert produksjon av friksjonsmaterialer der pulverpressing og produksjon av bremseklosser deler et felles fundament. Enten du vurderer en ny presse, erstatter en aldrende maskin, eller bare prøver å redusere variasjonen på en eksisterende linje, vil detaljene nedenfor hjelpe deg med å stille bedre spørsmål og ta sikrere avgjørelser.
Hva er en pulvermetallurgipressemaskin?
En pulvermetallurgipressemaskin er en formingspresse designet for å komprimere metallpulver, keramiske pulvere eller blandede pulverblandinger inne i en presisjonsform. Pressen påfører kontrollert trykk, vanligvis gjennom en hydraulisk eller mekanisk sylinder, for å redusere pulvervolumet og skape en "grønn kompakt" med nok styrke for håndtering. Den kompakten sintres deretter i en ovn, hvor partikler binder seg metallurgisk og delen får sine endelige mekaniske egenskaper.
I motsetning til maskinering, støping eller smiing, er pulverkomprimering en prosess som nesten ikke er i form. Den minimerer materialavfall og kan produsere komplekse geometrier med repeterbare dimensjoner. Selve pressen smelter eller sveiser ikke pulveret. Jobben er å levere jevn tetthet, nøyaktig fylling og pålitelig utkast. Disse tre resultatene avgjør om nedstrøms sintringsprosessen kan levere styrken, hardheten og toleransen din applikasjon krever.
Hvor pulverkomprimering passer i produksjon
Pulvermetallurgipresser brukes i flere forskjellige produksjonskjeder:
- Strukturelle komponenter: tannhjul, tannhjul, koblingsstenger og lagerhetter.
- Friksjonsmaterialer: bremseklosser, clutchbelegg og sintrede metalliske friksjonsskiver.
- Selvsmørende lagre og foringer for motorer, pumper og apparater.
- Hardmetaller og skjæreinnsatser basert på wolframkarbid.
- Magnetiske og myke magnetiske kompositter for elektrisk utstyr.
- Medisinske og dentale komponenter hvor presis porøsitet og biokompatibilitet betyr noe.
I hvert tilfelle er pressen det første kritiske trinnet. Hvis den grønne kompakten har tetthetsgradienter, sprekker eller inkonsekvent vekt, vil ingen mengde sintringsoptimalisering korrigere den fullstendig. Derfor fortjener pressevalg og prosesskontroll nøye oppmerksomhet.
Hvordan en pulvermetallurgipressemaskin fungerer: trinn for trinn
Komprimeringssyklusen er kort, ofte målt i sekunder, men hver bevegelse må synkroniseres. En typisk pulvermetallurgisk pressemaskin følger en sekvens som ser enkel ut på papiret, men krever presis kontroll i praksis.
Pulverdosering og dysefylling
En matesko eller et pulverdoseringssystem beveger seg over dysehulrommet og fyller det med et målt volum pulver. Konsekvent fylltetthet er avgjørende. Hvis pulveret legger seg ujevnt, vil kompakten ha vektvariasjoner og tetthetsforskjeller fra topp til bunn.
Pulverutjevning og uttak
Fôrskoen trekkes inn, og pudderbedet jevnes. Noen presser bruker en kontrollert dysefylling eller pulversuging for å forbedre flyten inn i smale seksjoner. På dette stadiet er de øvre og nedre stansene plassert for å definere fyllingsdybden.
Komprimering under trykk
Den øvre stansen synker mens den nedre stansen også kan bevege seg for å skape dobbeltvirkende pressing. Trykk påføres til måltettheten er nådd. Moderne presser overvåker kraft, posisjon eller begge deler, og kan justere slaget i sanntid for å kompensere for fyllvariasjon.
Trykkholding og avslapning
En kort opphold ved maksimalt trykk gjør at partikler kan omorganiseres og låses sammen. Kontrollert frigjøring forhindrer interne sprekker forårsaket av elastisk tilbakefjæring. Pressen kan også bruke en kort dekompresjonsrampe for å beskytte kompakten.
Utstøting og fjerning av deler
Den nedre stansen skyver den grønne kompakten ut av formen. Utkastingshastighet og kraft må balanseres for å unngå kantflis eller laminering. En uttaksrobot eller manuell operatør fjerner deretter delen og legger den i et sintringsbrett.
Syklus Gjenta og behandle tilbakemelding
Trykket går tilbake til startposisjonen, og syklusen gjentas. Data fra hvert slag kan logges for sporbarhet. I høyvolumproduksjon hjelper statistisk prosesskontroll med å oppdage drift før defekter oppstår.
Kjernetyper av pulverkomprimeringspresser
Ikke alle pulvermetallurgiske pressemaskiner bruker samme drivsystem. Valget mellom hydraulisk, mekanisk og servohydraulisk design påvirker hastighet, tonnasjekontroll, energibruk og hvilken type deler du kan produsere økonomisk.
| Trykk på Type | Drive System | Typisk tonnasjeområde | Best for | Kontrollegenskaper |
|---|---|---|---|---|
| Hydraulisk | Hydraulisk cylinders and valves | 50–1.000 tonn | Store, komplekse deler eller deler med høy tetthet | Fleksibel trykk- og slagkontroll; jevn kraftkurve |
| Mekanisk | Svinghjul, sveiv eller vippemekanisme | 10–400 tonn | Høyhastighets, enkle til moderate deler | Fast slagprofil; svært repeterbar ved høye hastigheter |
| Servo-hydraulisk | Servomotor som driver hydraulikkpumpe | 30–800 tonn | Presisjonsdeler med variable profiler | Programmerbar slag, hastighet og trykk; energieffektiv |
| Servo-mekanisk | Servomotor med skrue eller vippe | 20–600 tonn | Middels til høyt volum med tette toleranser | Høy nøyaktighet, lav tomgangsenergi, rask respons |
Hydrauliske presser er fortsatt populære for friksjonsmaterialer og store konstruksjonsdeler fordi de kan generere høy tonnasje og opprettholde trykk over lengre tid. Mekaniske presser velges ofte for små, enkle deler hvor hastighet er den primære økonomiske driveren. Servodrevne design er stadig mer vanlige fordi de kombinerer programmerbar bevegelse med lavere energiforbruk og mindre vedlikehold av hydraulikkvæske.
Nøkkelkomponenter og verktøy for en pulvermetallurgipresse
En presse er mer enn en ramme og en sylinder. De omkringliggende undersystemene bestemmer om maskinen kan holde toleranse over millioner av sykluser. Følgende komponenter fortjener nøye inspeksjon under spesifikasjons- og vedlikeholdsplanlegging.
Trykk på Ramme og veiledning
Rammen motstår nedbøyning under belastning. Dårlig rammestivhet fører til tetthet utenfor midten og for tidlig verktøyslitasje. Presisjonsføringer holder de øvre og nedre stansene på linje innenfor mikron.
Dysesett og slag
Dien definerer delens ytre profil, mens slag danner interne og eksterne egenskaper. Verktøymateriale, belegg og klaring velges basert på pulverslipeevne og produksjonsvolum.
Pulvermatingssystem
Fôrsko, trakter og doseringsplater leverer pulver til dysen. Ensartet strømning uten segregering er kritisk, spesielt når man blander pulver med forskjellige partikkelstørrelser eller tettheter.
Utkastsystem
Den nedre stansen eller en separat ejektor skyver kompakten ut. Kontrollert utkastingskraft forhindrer sprekker og forlenger matrisens levetid. Noen systemer bruker en fjærbelastet eller hydraulisk utkasterplate.
Hydraulisk kraftenhet
Pumper, ventiler, akkumulatorer og oljekondisjonering holder trykket stabilt. Filtrering og temperaturkontroll er avgjørende fordi forurenset eller overopphetet olje forårsaker ujevn presseoppførsel.
Kontroll og overvåking
PLS eller industriell PC kontrollerer posisjon, kraft, hastighet og dveling. Kraft-forskyvningskurver kan lagres for hvert delenummer og sammenlignes slag for slag for kvalitetssikring.
Powder Metallurgy Press Machine vs. Brake Pad Press: Friksjonsmaterialets forbindelse
Friksjonsmaterialer er et av de viktigste bruksområdene for pulverkomprimeringsteknologi. En bremsekloss er i hovedsak en pulvermetallurgisk del når den bruker metallisk eller keramisk pulver, og til og med mange ikke-metalliske formuleringer er avhengige av de samme pressende prinsippene: målt fylling, kontrollert trykk og pålitelig utstøting. Det er her utstyrsoverlappingen blir praktisk snarere enn teoretisk.
I en bremseklossfabrikk utfører pressen en rolle som ligner veldig på en pulvermetallurgisk pressemaskin. Den komprimerer en blanding av friksjonsmodifikatorer, bindemidler og forsterkende fibre eller metallpartikler til en grønn pute. Puten kan senere herdes, sintres eller varmebehandles avhengig av formuleringen. Pressen må levere jevn tetthet over puteoverflaten, fordi tetthetsvariasjoner forårsaker ujevn slitasje, støy og inkonsekvente friksjonskoeffisienter.
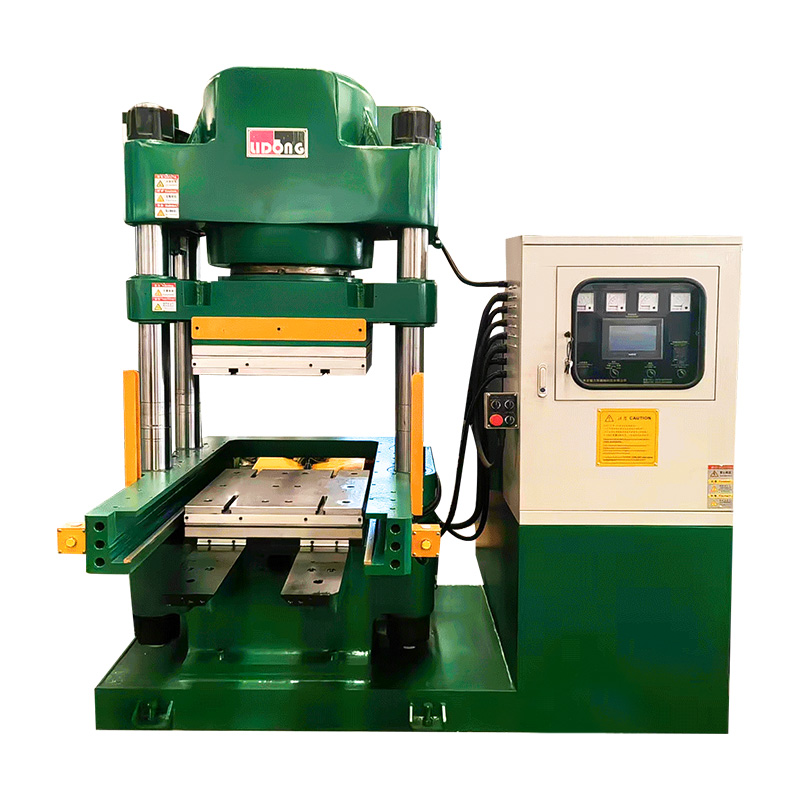 Kobberbase bremseklosspressemaskin Et tilpasset varmpressstøpesystem med servohydraulisk kontroll og PID-oppvarming, egnet for kobberbaserte friksjonsblandinger som krever stabil tetthet. Se produkt →
Kobberbaserte bremseklosser er et tydelig eksempel på pulvermetallurgi i aksjon. Kobberpulver, jernpulver, grafitt og keramiske tilsetningsstoffer blandes, komprimeres og sintres for å lage et friksjonsmateriale som tåler høye temperaturer. En dedikert bremseklosspresse av kobber er designet med tonnasje, verktøy og temperaturkontroll som trengs for disse tette metallblandingene. Den samme logikken gjelder for kaldpressing og forpressing, hvor målet er å skape en stabil preform før endelig fortetting.
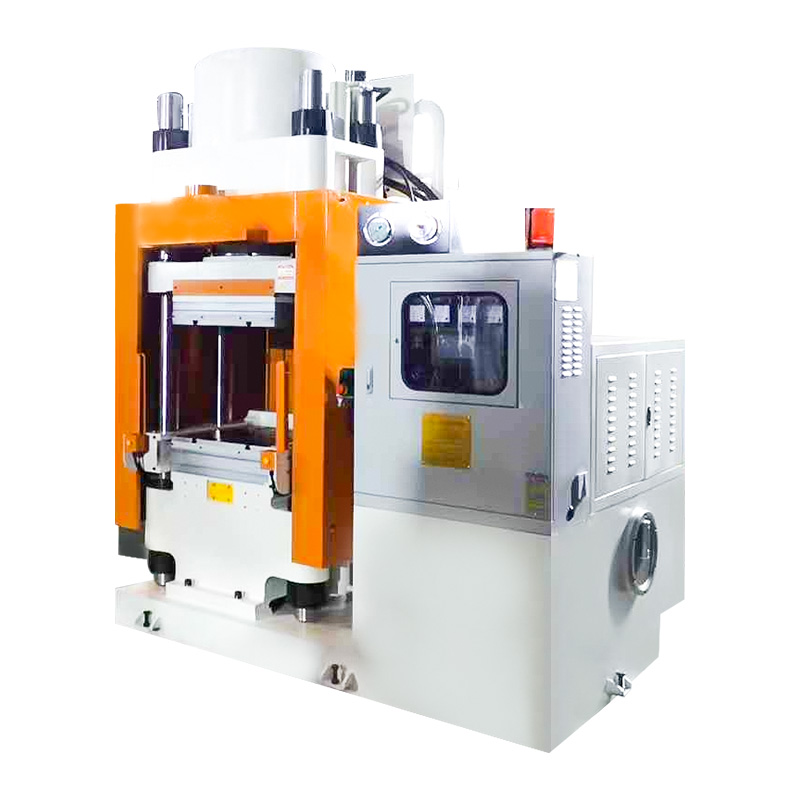 Kaldpresseformingsmaskin for bremseklosser En kald pre-konsolideringspresse som former løs friksjonsmasse til stabile preformer, som bidrar til å redusere porøsitet og sprekker før varmpressherding. Se produkt →
Kaldpresseformingsmaskiner brukes ofte tidligere i prosessen for å forme pulverblandingen uten ekstern oppvarming. De forbedrer håndteringsstyrken og reduserer risikoen for sprekker under påfølgende operasjoner. Forpressingsformingsmaskiner tjener et lignende formål ved å fjerne innestengt luft og skape en mer jevn tetthetsprofil før hovedpressesyklusen.
 Prepressing formingsmaskin for bremseklossproduksjon Et forpressingssystem som komprimerer løst friksjonsmateriale for å forbedre tetthetens jevnhet, fjerne luftlommer og forberede stabile komprimerte for varmpressstøping. Se produkt →
For produsenter som trenger å sammenligne tonnasje, automatisering og produksjon på tvers av forskjellige pressekonsepter, en detaljert kjøpsguide for bremseklosspressemaskin kan være med på å utforme avgjørelsen. Og hvis du utforsker den bredere utstyrskategorien, utvalget av bremseklosspressemaskiner tilgjengelig for ulike kjøretøyklasser og friksjonsformuleringer viser hvor nært pulverkomprimering og friksjonsproduksjon er knyttet sammen.
Nøkkelen er at pulvermetallurgisk presseteknologi ikke er begrenset til tradisjonelle sintrede metalldeler. Enhver prosess som komprimerer et pulver eller en granulær blanding til en formet kompakt kan dra nytte av de samme prinsippene: nøyaktig fylling, kontrollert trykk, jevn tetthet og repeterbar utstøting.
Spesifikasjoner som betyr noe når du velger en presse
Når du sammenligner pulvermetallurgipressemaskiner, er dataarket bare et utgangspunkt. Følgende spesifikasjoner bør vurderes i forhold til deltegningen, produksjonsvolum og kvalitetskrav.
Komprimeringskraft
Målt i tonn eller kilonewton bestemmer dette det maksimale trykket du kan bruke. Nødvendig kraft avhenger av delens tverrsnitt, pulverkomprimerbarhet og målgrønntetthet.
Slag og fylldybde
Slaget må romme den dypeste delen og nødvendig pulverfylling. Justerbar fylldybde er viktig for deler på flere nivåer og for finjustering av tetthet.
Trykk på Speed
Slag per minutt påvirker produksjonen. Men raskere er ikke alltid bedre. Høyhastighetspressing kan fange luft og forårsake sprekker med mindre pulveret og verktøyet er laget for det.
Kontrollpresisjon
Se etter lukket sløyfekraft eller posisjonskontroll. Evnen til å lagre og gjenta trykkprofiler er avgjørende for konsistent tetthet og delvekt.
Verktøykompatibilitet
Standard dysesett, hurtigskiftesystemer og adapterplater reduserer oppsetttiden. Sjekk om pressen kan akseptere multi-plate eller multi-level verktøy hvis delene dine krever det.
Automatiseringsberedskap
Matere, uttaksroboter og transportbåndsgrensesnitt påvirker arbeidskostnadene og sykluskonsistensen. En presse som er vanskelig å automatisere kan begrense din langsiktige konkurranseevne.
Det er også lurt å be om en prøvekomprimering med din faktiske pulverblanding. Laboratorietester på surrogatpulver kan gå glipp av strømnings-, segregerings- og festeproblemer som bare vises med produksjonsmateriale.
Anvendelser av pulvermetallurgipressemaskiner
Pulverkomprimering tjener bransjer der presisjon, materialeffektivitet og repeterbarhet er verdsatt. Følgende bruksområder representerer de vanligste bruksområdene, selv om teknologien fortsetter å utvide seg til nye felt.
Bilkomponenter
Transmisjonsgir, synkroniseringsringer, ventilseter og sensorbosser produseres ofte av pulvermetallurgi. Prosessen reduserer maskinering og tillater komplekse interne funksjoner.
Friksjon og bremsing
Bremseklosser, clutchplater og sintrede friksjonsskiver bruker pulverpressing for å oppnå jevn friksjonsytelse. Metalliske og keramiske formuleringer drar nytte av kontrollert tetthet.
Lagre og bøssinger
Selvsmørende bronse- og jernlagre komprimeres med kontrollert porøsitet slik at oljen kan holdes tilbake. Pressen må opprettholde jevn tetthet for å sikre pålitelig smøring.
Hardmetaller og skjæreverktøy
Wolframkarbidinnsatser og bor presses fra karbidpulver før sintring. Høy tonnasje og presis verktøy er avgjørende for kantkvalitet og dimensjonskontroll.
Elektriske og magnetiske deler
Myke magnetiske kompositter og kontaktmaterialer komprimeres til nesten endelige former. Tetthetskontroll påvirker direkte magnetisk permeabilitet og elektrisk ledningsevne.
Medisinsk og tannlegeutstyr
Porøse titan- og kobolt-krom-presser brukes i implantater og instrumenter. Renromskompatible presser og forsiktig pulverhåndtering er ofte nødvendig.
Hvordan velge riktig pulvermetallurgipressemaskin
Å velge en presse er en balanse mellom teknisk kapasitet, produksjonsøkonomi og langsiktig støtte. Bruk følgende sjekkliste for å strukturere evalueringen din og unngå vanlige fallgruver.
Spørsmål å stille teamet ditt
- Hva er det største tverrsnittet og den dypeste fyllingen vi noen gang vil kjøre?
- Hvilken grønn tetthet og vekttoleranse må vi holde?
- Hvor mange delenummer vil vi bytte om per uke?
- Trenger vi pressing på flere nivåer eller bare enkle øvre og nedre slag?
- Vil pressen kjøre ett skift eller tre skift per dag?
- Hvilket automatiseringsnivå er realistisk for vårt arbeidsmarked og budsjett?
Spørsmål å stille presseleverandøren
- Kan du gi en kraft-forskyvningskurve for en del som ligner på vår?
- Hva er repeterbarheten av fylldybde og presskraft?
- Hvordan kjøles og filtreres hydraulikksystemet?
- Hvilke verktøystandarder aksepterer pressen?
- Hva er det forventede vedlikeholdsintervallet for tetninger, ventiler og føringer?
- Hvilken opplæring og reservedelsstøtte er inkludert?
Når du har svar, kan du sammenligne de totale eierkostnadene i stedet for kjøpesummen alene. Energiforbruk, verktøylevetid, skraphastighet og nedetid kan lett oppveie et lavere første tilbud. En presse som er litt dyrere, men som gir stabil tetthet og raskere omstilling, kan betale seg tilbake i løpet av et år.
Beste praksis for vedlikehold, sikkerhet og oppetid
Forebyggende vedlikehold
Pulverpresser opererer under høye sykliske belastninger, så vedlikehold bør planlegges i stedet for reaktivt. Nøkkeloppgaver inkluderer:
- Kontroll av hydraulikkoljenivå, temperatur og forurensning.
- Inspisere tetninger og slanger for lekkasjer eller herding.
- Smøring av føringsveier og stempelstammer i henhold til produsentens tidsplan.
- Verifisering av dyseklaringer og stansejustering.
- Testing av sikkerhetslåser og nødstopp.
- Sikkerhetskopiering av kontrolloppskrifter og kalibreringsdata.
Sikkerhet Essentials
Komprimeringspresser lagrer betydelig energi. Operatører og vedlikeholdspersonell bør følge strenge sikkerhetsregler:
- Grip aldri inn i dyseområdet mens pressen er aktivert.
- Bruk lockout/tagout-prosedyrer før verktøyendringer eller reparasjoner.
- Hold lysgardiner, verner og tohåndskontroller i god stand.
- Bruk passende PPE, inkludert vernebriller og vernesko.
- Tren operatører på nødstoppsteder og sikker utkasthåndtering.
- Dokumenter og undersøk hver nestenulykke eller unormal støy.
Oppetid handler ikke bare om vedlikehold. Det avhenger også av verktøystyring. Et ekstra dysesett, standardiserte stanseholdere og et rent verktøyoppbevaringsområde kan redusere byttetiden og forhindre skade fra feil håndtering. Når en presse er enkel å sette opp og pålitelig å kjøre, er det mer sannsynlig at operatører følger prosedyrer og rapporterer problemer tidlig.
Ofte stilte spørsmål om pulvermetallurgipressemaskiner
Hva er forskjellen mellom en pulvermetallurgipresse og en hydraulisk presse?
En pulvermetallurgipresse er en spesialisert hydraulisk eller mekanisk presse konfigurert for pulverfylling, komprimering og utstøting. En generell hydraulisk presse kan generere kraft, men den mangler vanligvis presisjonsfyllingen, dysegrensesnittet og kontrollert utstøting som er nødvendig for repeterbar pulverkomprimering.
Hvor mye tonnasje trenger jeg for en pulvermetallurgisk pressemaskin?
Tonnasje avhenger av delens projiserte areal og nødvendig komprimeringstrykk. Et vanlig utgangspunkt er å multiplisere delens tverrsnittsareal med måltrykket, og deretter legge til en sikkerhetsmargin. Forsøk med ditt faktiske pulver er den beste måten å bekrefte riktig tonnasje.
Kan en pulvermetallurgisk presse produsere bremseklosser?
Ja. Mange bremseklossformuleringer er presset fra pulver eller granulære blandinger. Prosessen ligner på pulvermetallurgi: kontrollert fylling, komprimering og utstøting. Kobberbaserte og andre metalliske friksjonsmaterialer er spesielt nær tradisjonell pulvermetallurgi.
Hva er en grønn kompakt?
En grønn kompakt er den pressede, men usintrede delen. Den har nok styrke for håndtering og overføring, men har ennå ikke utviklet sine endelige metallurgiske bindinger. Sintring følger komprimering og gir delen dens endelige mekaniske egenskaper.
Hvordan forbedrer jeg tetthetens jevnhet i pulverkomprimering?
Start med jevn pulverflyt og fyll. Bruk dobbeltvirkende pressing, kontrollert dysefylling eller flernivåverktøy der det er mulig. Optimaliser hviletid og utkastingshastighet, og kontroller at dysen og stansene er på linje og i god stand.
Er automatisering nødvendig for en pulvermetallurgipresse?
Ikke alltid, men automatisering forbedrer repeterbarheten og reduserer arbeidskostnadene. For høyvolumproduksjon er automatisk fôring, deluttak og inline vektkontroll vanlig. For lavvolum eller høyblandingsproduksjon kan manuell eller halvautomatisk drift være mer fleksibel.
Hvilket vedlikehold trenger en pulvermetallurgipressemaskin?
Regelmessige kontroller av hydraulikkolje, utskifting av filter, inspeksjon av tetninger, smøring av føringsveier og verifisering av stanseinnretting er avgjørende. Sikkerhetslåser og nødstopp bør testes ofte. Ved å føre en vedlikeholdslogg kan du identifisere tilbakevendende problemer før de forårsaker uplanlagt nedetid.
Hvordan er pulvermetallurgi sammenlignet med maskinering eller støping?
Pulvermetallurgi tilbyr nesten netto formproduksjon, høy materialutnyttelse og repeterbar dimensjonskontroll. Det er ofte mer økonomisk for komplekse eller store deler. Det kan imidlertid hende at den ikke passer for veldig store deler eller bruksområder som krever full tetthet og smidde egenskaper.