Transportbåndet ditt har nettopp fått en punktering. En 200 mm rift går gjennom toppdekselet, og produksjonen stanses. Beslutningen om hvordan den skal repareres betyr mer enn de fleste forventer. En rask oppdatering kan få deg i gang i dag, men feil reparasjonsmetode kan skape et tilbakevendende feilpunkt som koster mer i nedetid enn selve reparasjonen. Etter å ha vurdert vanlig reparasjonspraksis, er den mest pålitelige tilnærmingen for kraftige gummibelter varm vulkanisering, forutsatt at du har eller kan leie riktig utstyr. Her bryter vi ned alternativene og hva hver enkelt betyr for din operasjon.
Vanlige typer gummitransportbåndskader
Skader på et transportbånd får sjelden samme form to ganger. De hyppigste problemene er langsgående rifter langs beltets senter, punkteringer forårsaket av skarp malm eller skrapmetall, rifter i kantene som følge av feilsporing av beltet, og slitasje på dekslene eller hull etter gjentatt støt. Hver type har en annen reparasjonsstrategi. En punktering gjennom toppdekselet trenger bare en liten lapp, mens en lang rift i skrotten krever en full vulkanisert skjøt for å gjenopprette spenningsgraden.
Den første avgjørelsen: Reparere eller erstatte?
Før du velger en reparasjonsmetode, vurder om beltet i det hele tatt er verdt å reparere. Skadeomfanget er hovedårsaken. Hvis riften går over hele beltebredden, eller hvis stålsnorene er ødelagte og korroderte, vil en reparasjon aldri gjenopprette beltets opprinnelige spenningsgrad. I så fall er utskifting det eneste sikre valget.
Vurder også alder og gjenværende dekseltykkelse. Et belte som allerede har mistet 30 % av sin opprinnelige dekseltykkelse vil ikke fungere godt etter en lokal lapp. I motsetning til dette er en rift som er mindre enn 20 % av beltets bredde, med intakt stoff eller snor, en god kandidat for reparasjon.
De viktigste reparasjonsmetodene for transportbånd av gummi
Det er tre mye brukte metoder for å reparere gummitransportbånd. Hver av dem har en annen balanse mellom hastighet, holdbarhet og utstyrskostnad.
Varm vulkanisering
Varm vulkanisering, også kalt varm skjøting, bruker varme og trykk for å herde en reparasjonslapp eller en skjøt inn i beltestrukturen. Det skadede området avskjæres, en ny gummilist legges, og en vulkaniseringspresse påfører kontrollert varme og trykk i en bestemt periode. Denne prosessen skaper en kjemisk binding som er nesten like sterk som det originale beltet. Den produserer også en ren, jevn overflate som motstår ytterligere riving, slitasje og inntrengning av fuktighet.
 Platevulkaniseringspresse for varm skjøting og reparasjon Denne pressen bruker varme og trykk for å herde flekker inn i beltestrukturer, og skaper bindinger nesten like sterke som originalen. Ideell for lokaliserte defekter, den tilbyr en ren, jevn overflate som er motstandsdyktig mot riving og fuktighet. Se produkt →
Kald bonding
Kald binding bruker et to-komponent lim og et reparasjonsplaster, uten varme. Det er raskt og rimelig, og det kan utføres på stedet med minimalt med verktøy. Imidlertid er bindingslinjen fortsatt et svakt punkt. Under høy spenning, aggressive materialflyter, eller temperaturer over 80°C, mislykkes ofte reparasjoner med kald lim i løpet av uker. Den er best reservert for små overflatedefekter, kantskader eller som en midlertidig reparasjon mens en permanent reparasjon er planlagt.
Mekaniske festemidler
Mekaniske festemidler, som boltede plater eller hengslede skjøtesystemer, er den raskeste metoden. Et reparasjonsmannskap kan installere dem på under en time, og ingen herdetid er nødvendig. Ulempen er at festene skaper en bøyende skjøt som kan løsne, forårsake sporingsproblemer ved hodeskiven eller feste seg i skraper. De er nyttige for nødrestaurering eller for belter som opererer i lav hastighet med lavspenningsbelastning.
Sammenligning av reparasjonsmetoder: styrke, nedetid og kostnad
Tabellen nedenfor oppsummerer de viktigste avveiningene du bør vurdere når du velger en reparasjonsmetode.
| Metode | Styrke | Nedetid | Kostnad | Best for |
|---|---|---|---|---|
| Varm vulkanisering | Høy, nær original | 4-12 timer inkludert avkjøling | Høy utstyrsinvestering | Lange rifter, kantskader, høyspenningsbelter |
| Cold bonding | Moderat | 1-3 timer | Lavt | Små dekselfeil, nødlapper |
| Mekaniske festemidler | Lavt to moderate | 30-60 minutter | Lavt to moderate | Midlertidig restaurering i nødstilfelle |
Utstyrshensyn for varmevulkaniseringsreparasjoner
Hvis du planlegger å standardisere på varm vulkanisering, er riktig utstyr avgjørende. En bærbar vulkaniseringspresse eller en standard platevulkaniseringspresse må levere en jevn platetemperatur, typisk i området 140°C til 160°C, og tilstrekkelig klemtrykk til å tvinge reparasjonsstrimmelen inn i beltematrisen. Varmeplatens dimensjoner skal dekke det forberedte reparasjonsområdet pluss en kant på minst 50 mm på alle sider.
Trykkfordeling er like viktig. Luft som er fanget mellom reparasjonsplasteret og beltet kan forårsake blemmer og feil. A kjøpsguide for gummivulkaniseringsmaskin kan hjelpe deg med å forstå nøkkelspesifikasjonene som påvirker reparasjonskvaliteten, for eksempel trykkkapasitet, varmesonekontroll og alternativer for formoverføring.
For reparasjoner på tykke deksler eller når du trenger å minimere luftinnfanging, gir en vakuumassistert vulkaniseringsmaskin mer pålitelige resultater ved å fjerne luft før herding.
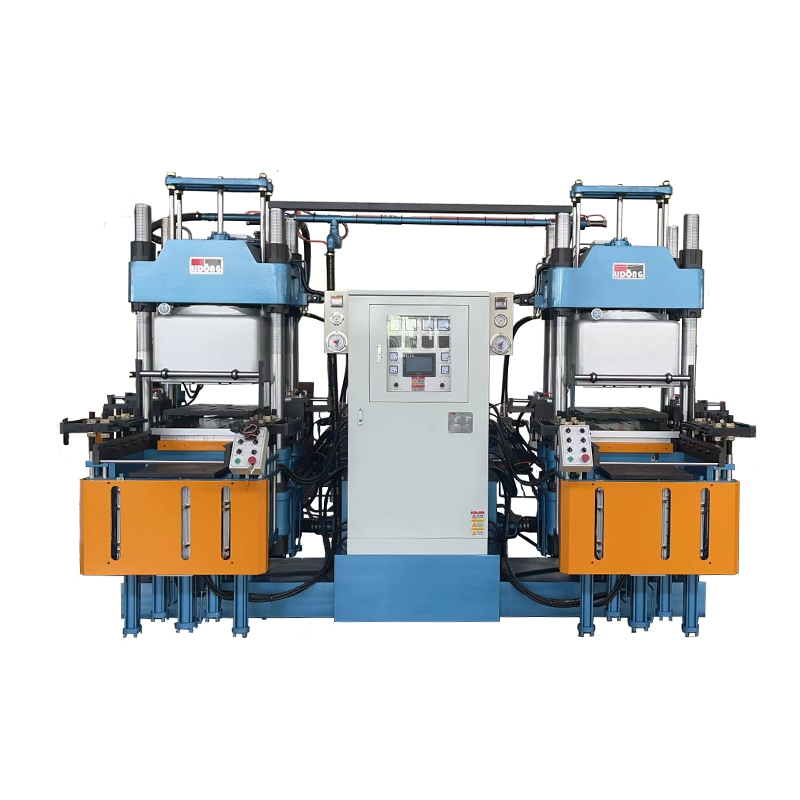 Vakuumvulkaniseringsmaskin for luftfrie gummireparasjoner Ved å fjerne luft før herding, reduserer denne maskinen inneslutning i tykke deksler og sikrer pålitelig vulkanisering. Egnet for tetninger, pakninger og viskerstrimler, forbedrer det produktkvalitet og prosesskontroll. Se produkt →
Når skal du velge reparasjon vs erstatning
Som en generell regel, reparer når det skadede området er lokalisert og beltets strukturelle forsterkning forblir solid. For eksempel kan en enkelt sidekantrivning på 100 mm varmvulkaniseres med hell. Du bør imidlertid bytte beltet hvis en rift overstiger ca. 25 % av beltets bredde, hvis det er tre eller flere store feil i en 1-meters seksjon, eller hvis beltet allerede er reparert to ganger i samme område. A platevulkaniseringspresse kan brukes til både naturlig og syntetisk gummi , som utvider reparasjonsalternativene dine, men det endrer ikke de underliggende erstatningskriteriene.
Praktiske trinn for en pålitelig reparasjon
Følg disse trinnene når du utfører en varm vulkaniseringsreparasjon på et gummitransportbånd:
- Inspiser og merk de nøyaktige grensene for skaden, og finn ut om det er synlige kadaver eller stålsnorer.
- Skyv det skadede området til et grunt, jevnt hulrom. Fjern all løs gummi og støv.
- Påfør en kompatibel reparasjonsstrimmel eller gummiblanding, og sørg for at lappen er litt større enn hulrommet.
- Plasser reparasjonsområdet mellom platene til vulkaniseringsmaskinen. Still inn temperatur og trykk i henhold til belteprodusentens anbefalinger.
- Oppretthold oppvarmingssyklusen i den foreskrevne tiden, og la reparasjonen avkjøles uten å avlaste trykket.
- Trim overflødig materiale og kjør beltet med redusert hastighet den første dagen, og se etter tegn til løfting eller blemmer.
Å velge riktig reparasjonsmetode avhenger av beltets tilstand, tiden du har råd til og utstyret du har på stedet. Varm vulkanisering er fortsatt det mest holdbare valget for alvorlig skade, og det er den eneste metoden som gjenoppretter en sømløs, full styrke belteoverflate. Hvis du reparerer belter med jevne mellomrom, vil investering i en pålitelig vulkaniseringsmaskin raskt betale seg tilbake i redusert nedetid og lengre beltelevetid. For en mer detaljert gjennomgang av hvordan ulike vulkaniseringsmaskiner er satt opp og betjent, snakk med en utstyrsleverandør om dine spesifikke reparasjonsscenarioer.